

 英语
 中文简体
Inicio / Noticias / Noticias de la Industria / Terminales de engarzado: tipos, calidad de engarzado y fabricación de terminales estampados
Noticias de la Industria
Oct 08,2026
Terminales de engarzado: tipos, calidad de engarzado y fabricación de terminales estampados
Contenido
- 1 Qué hace realmente un terminal de engarzado
- 2 Principales tipos de terminales de engarzado y dónde encaja cada uno
- 3 Factores de selección que deciden si la articulación sobrevive
- 4 Buen engarzado versus mal engarzado: qué inspeccionar
- 5 Cómo se fabrican los terminales de engarzado
- 6 Orejetas de barril cerradas y otras piezas trefiladas
- 7 Especificación de terminales personalizados y contactos estampados
- 8 Preguntas comunes sobre terminales de engarzado
- 9 Pensamientos finales
Un taller de arneses desechó recientemente dos mil conectores engarzados que habían pasado la inspección visual pero no pasaron una prueba de tracción de sesenta segundos a 80 N. El número de pieza era correcto, el cable era el conductor especificado de 1,5 mm2 y el mismo press de banca había realizado ese trabajo durante tres años. La diferencia provino de un cambio de 0,06 mm en el diámetro del cilindro de alambre de un lote de producción, que fue suficiente para empujar la compresión de los hilos fuera del rango donde el cobre se fusiona en una unión sólida.
La calidad del engarce se decide por tres cosas que deben coincidir: el cilindro del terminal, el cable y las herramientas. Cuando coinciden, un terminal correctamente engarzado soporta más carga que el propio cable y permanece estable durante décadas. Cuando no lo hacen, ningún cuidado del operador lo compensará. Las secciones siguientes explican cómo hacer esa combinación deliberadamente y no por suerte.
Qué hace realmente un terminal de engarzado
Un terminal de engarzado es un contacto metálico estampado con dos áreas de trabajo. El cilindro de alambre es el tubo que recibe el conductor pelado. El soporte del aislamiento, cuando existe, es un segundo par de pestañas que sujetan el aislamiento en lugar del cobre.
Un engarzado correcto no se limita a sujetar el cable. La matriz comprime el cilindro aproximadamente entre un 20 y un 30 por ciento de su altura original, lo que obliga a las hebras individuales y la pared del cilindro a fluir entre sí y formar una soldadura en frío. El resultado es una junta hermética al gas sin paso de oxígeno al cobre, razón por la cual un buen engarzado resiste la corrosión incluso en compartimentos de motor húmedos y gabinetes de control exteriores.
Normas como UL 486A e IEC 60352-2 describen la unión por rendimiento más que por geometría. No les importa la forma del terminal, solo que la conexión terminada sobreviva la tracción mecánica, la caída de voltaje, los ciclos de calor y las pruebas de corrosión. Ésa es exactamente la razón por la que las dimensiones del cilindro, el estado del material y el espesor del revestimiento importan más que la apariencia del terminal terminado.
Principales tipos de terminales de engarzado y dónde encaja cada uno
La mayoría de los proyectos necesitan sólo dos o tres de las familias siguientes. La tercera columna enumera los puntos que causan la mayoría de las devoluciones de producción y fallas en el campo.
| Tipo de terminal | Conexión típica | Qué comprobar antes de comprar |
|---|---|---|
| terminal de anillo | Pernos, conexión a tierra, batería y cables de tierra. | Diámetro del perno, espesor de la lengüeta, longitud del cañón contra la orejeta que se reemplaza |
| Terminal de horquilla o pala | Terminales de tornillo en lugares donde la extracción completa es difícil | Espacio entre la horquilla y el tamaño del tornillo y si la horquilla puede deslizarse bajo vibración |
| terminal de clavija | Casquillos y bloques de terminales enchufables | Diámetro y longitud del pasador contra la entrada del bloque, más fuerza de inserción |
| empalme a tope | Unir dos cables en línea dentro de un arnés | Longitud del cilindro en ambos lados, código de color del aislamiento según el rango de cables |
| Desconexión rápida | Contactos de cuchilla en circuitos de baja corriente y reparables. | Ancho y espesor de la hoja, fuerza de retención y nivel de vibración en el punto de montaje |
| Terminal de bandera | Conexiones en ángulo recto en carcasas herméticas | Espacio libre para doblar después del engarzado y espacio disponible hasta la pared de la carcasa |
| Terminal y casquillo tubulares | Cables de batería, cables de alta corriente y de hilo fino | Espesor de pared, barril trefilado o laminado y revestimiento adecuado al entorno. |
La regla práctica es simple. Elija primero el estilo de conexión, según la frecuencia con la que se debe abrir la junta, luego elija el estilo de barril, según la clase de cable y la corriente. Comprar solo por apariencia o precio generalmente traslada el problema a la estación de engarzado.
Factores de selección que deciden si la articulación sobrevive
Compatibilidad de cables
El tamaño del conductor por sí solo no es suficiente. Se pueden construir dos alambres de 1,5 mm2 a partir de siete hilos de 0,52 mm o de treinta hilos de 0,25 mm, y la clase más fina necesita un cilindro y una matriz diferentes. Una hoja de datos utilizable indica un rango de cables en mm2 o AWG junto con un rango de diámetro de aislamiento. Si el conductor pelado queda suelto en el cilindro antes de engarzarlo, o no se puede insertar sin extender los hilos, el cilindro no es adecuado para ese cable.
Aislado o no aislado
Los terminales aislados intercambian capacidad actual y clasificación de temperatura por velocidad y seguridad táctil. Las fundas de vinilo suelen tener una temperatura nominal de unos 75 grados Celsius, las de nailon hasta 105 grados Celsius y las versiones termorretráctiles aún más. Cerca de los accesorios del escape, las líneas de freno o los soportes del motor, el material del manguito a menudo se degrada antes que la junta metálica, por lo que la clasificación del manguito debe leerse como un límite real del proceso en lugar de una cifra de marketing.
Entorno y carga mecánica.
La vibración, la niebla salina y los ciclos térmicos cambian la respuesta. Un terminal de anillo en un perno del tamaño adecuado con una arandela de seguridad sobrevive a la vibración que fatigaría un terminal de pala. Una desconexión rápida existe precisamente porque se puede separar, por lo que no pertenece a ningún lugar donde la conexión nunca deba moverse.
Material y revestimiento
El cobre electrolítico es el valor predeterminado para la conductividad, el latón es más rígido y más barato, y el bronce fosforoso aparece donde se debe mantener la fuerza del resorte. El estañado cubre la mayoría de las necesidades de corrosión y soldabilidad, mientras que la plata se reserva para resistencias de contacto muy bajas o temperaturas elevadas. Estas compensaciones son más técnicas que comerciales, y el razonamiento detrás de ellas se expone en esta guía para cómo elegir materiales adecuados para piezas de estampado de metal .
Buen engarzado versus mal engarzado: qué inspeccionar
La verificación más confiable en el taller sigue siendo una medición de la altura de engarce con un micrómetro a través del cilindro del alambre, en comparación con el valor en la hoja de datos de las herramientas. Los controles visuales vienen en segundo lugar, pero detectan los errores que la medición por sí sola puede pasar por alto.
- Boca acampanada: el extremo del cañón debe ensancharse ligeramente, mostrando que el troquel comprimió el cañón en lugar de cortarlo.
- Hebras cortadas: cualquier hebra cortada con un borde afilado reduce la resistencia a la tracción y puede actuar como iniciador de grietas.
- Soporte de aislamiento: el aislamiento debe quedar justo fuera del cañón y dentro de las pestañas de soporte sin pellizcarse ni cortarse.
- Cola del conductor: aproximadamente entre 0,5 y 1 mm de conductor deben extenderse más allá del extremo del cilindro en terminales pequeños.
- Prueba de extracción: el valor debe cumplir con la hoja de datos del terminal. Un engarce fallido generalmente muestra una rotura parcial del hilo en lugar de un tirón limpio.
- Altura de engarzado dentro de la tolerancia: normalmente más o menos 0,05 mm para cilindros pequeños, más ajustado que la mayoría de los trabajos de chapa metálica en general.
Cuando una línea comienza a fallar en las pruebas de tracción, la causa casi siempre es una de cuatro cosas: el nido de matriz incorrecto para el cilindro, una longitud de pelado que deja cobre en el engarce del aislamiento, lotes de terminales mixtos de diferentes series de producción o herramientas que han sobrepasado su intervalo de mantenimiento.
Cómo se fabrican los terminales de engarzado
Los terminales se producen mediante estampación progresiva, no mediante fundición ni mecanizado. Una bobina de tira de cobre o latón, generalmente de 0,3 a 1,0 mm de espesor y a menudo prechapada, pasa a través de una matriz que progresivamente corta, perfora, forma el cilindro, forma la lengüeta y corta la pieza. El cilindro se enrolla formando un cilindro alrededor de un mandril, por lo que su redondez, diámetro interior y espesor de pared dependen directamente del estado de la matriz y de la consistencia de la tira.
Ahí es donde la acumulación de tolerancia se vuelve costosa. La curvatura de la banda, la variación del espesor, el desgaste de la matriz y el espesor del revestimiento modifican el diámetro final del cilindro. Un proveedor que inspecciona sólo el contorno exterior aún puede enviar terminales que fallen en la estación de engarzado, porque las dimensiones críticas se encuentran dentro del cilindro y alrededor de la lengüeta en lugar de en el borde exterior. Un trabajo de este tipo requiere calibraciones del proceso, no sólo una inspección final.
 Componentes de estampado de metal personalizados de alta precisión para aplicaciones OEM Estampado de metal personalizado para componentes de tolerancia estrecha, incluidas piezas tipo terminal, con medición durante el proceso para controlar dimensiones internas críticas. Ver producto →
Los pasos de formación merecen la misma atención. Los terminales de bandera que se doblan noventa grados después del engarzado, las orejetas con lengüetas formadas y los contactos de resorte que deben mantener la fuerza durante años dependen de los radios de curvatura y del control de recuperación elástica, porque una característica formada que se relaja unas pocas décimas de milímetro cambia la fuerza de acoplamiento de la conexión terminada.
Orejetas de barril cerradas y otras piezas trefiladas
No todos los terminales comienzan como una tira plana. Las orejetas cilíndricas cerradas, los manguitos tubulares y los extremos de los cables de las baterías a menudo comienzan como una carcasa estirada, donde se forma una pieza plana en bruto y luego se reduce en varias pasadas hasta que la pared alcanza el espesor requerido. El dibujo proporciona un cilindro sin costura sin costura que se pueda abrir bajo alta corriente, pero también significa que el espesor de la pared varía ligeramente entre la base y el borde, y esa variación afecta directamente cómo se deforma el cilindro durante el engarce.
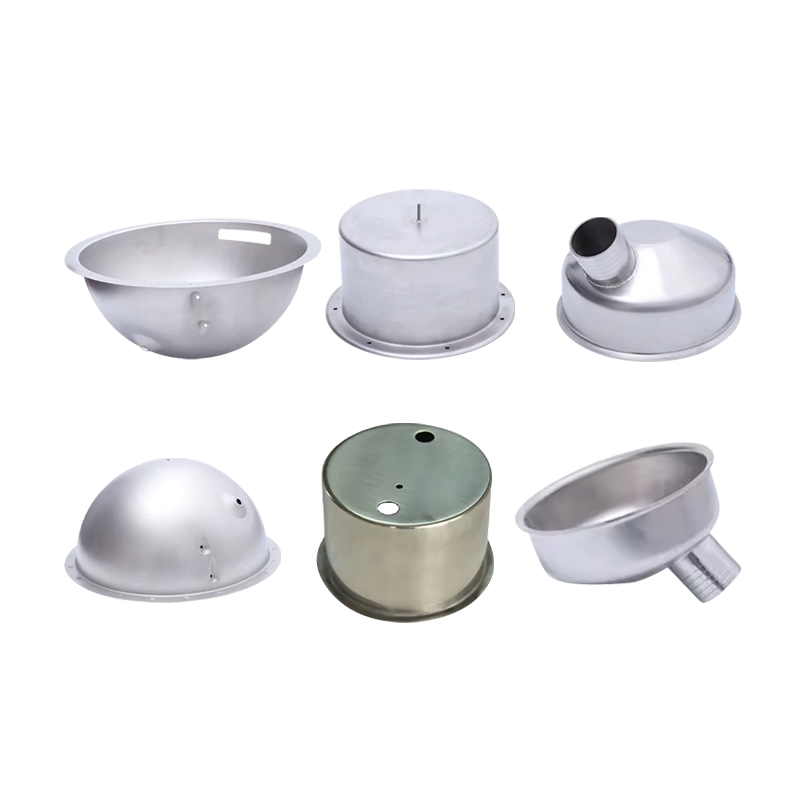 Piezas de chapa de acero inoxidable embutidas profundas personalizadas Componentes embutidos y estampados profundos para barriles sin costura, donde el espesor de la pared y la concentricidad afectan el engarzado y la confiabilidad de la conexión final. Ver producto →
Para un cañón trefilado, la especificación del dibujo debe indicar el espesor de la pared en la zona de engarce en lugar del promedio, más la concentricidad contra el orificio. Dos fábricas pueden cotizar una pared de 1,0 mm y aun así entregar piezas que se engarzan de manera diferente, porque una sostiene 1,0 mm en la base y 0,9 mm en el borde, mientras que la otra hace lo contrario.
Especificación de terminales personalizados y contactos estampados
El trabajo personalizado se vuelve necesario cuando el catálogo estándar deja de coincidir con la realidad: un patrón de perno inusual, un cilindro del tamaño de una clase de cable que nadie tiene en stock en un terminal original, un revestimiento necesario para una exposición química específica o una pestaña formada que debe ajustarse a una carcasa existente. Una consulta completa debe contener lo siguiente.
- Un dibujo con todas las dimensiones críticas, marcando la zona de engarce y las características de acoplamiento por separado.
- La construcción del cable, incluido el número de hilos y el diámetro del aislamiento, no solo la sección transversal.
- Material y temple de la tira, más tipo de revestimiento y espesor en micrómetros.
- Volumen anual, tamaño del lote y si la pieza se ejecutará en una campaña o de forma continua.
- Requisitos de prueba como valor de tracción, caída de voltaje, horas de niebla salina o ciclos de calor.
- Formato de embalaje, especialmente si las piezas se alimentan de una máquina prensadora automática.
Las herramientas son la parte de la cita que merece una lectura más detallada. Un proveedor que tiene su propio taller de troqueles puede ajustar el diámetro del cilindro después de la primera prueba de engarzado, mientras que una empresa comercial sólo puede transmitir la queja al principio, lo que generalmente significa que la corrección llega un envío demasiado tarde. Esa diferencia en el tiempo de respuesta es la razón principal por la que los compradores buscan una fábrica personalizada de estampado de metales y embutición profunda en lugar de un revendedor para este tipo de contacto.
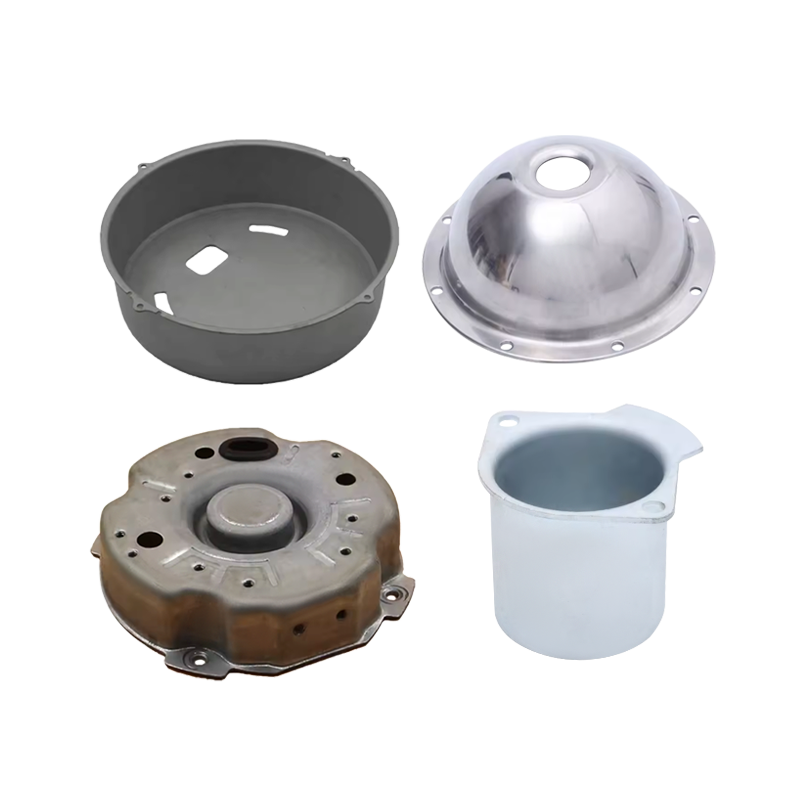 Servicios personalizados de estampado, doblado y embutición profunda de metales Estampado, doblado y embutición profunda OEM para contactos engarzados, con herramientas internas que permiten correcciones dimensionales rápidas después de ejecuciones de prueba. Ver producto →
Preguntas comunes sobre terminales de engarzado
¿Es necesario soldar los terminales de engarce después de engarzarlos?
No. Una unión del tamaño correcto y engarzado correctamente no necesita soldadura. La soldadura endurece el área del cordón donde el alambre sale del cilindro, y esa sección endurecida es donde comienzan las grietas por fatiga en aplicaciones de vibración. La soldadura pertenece a conectores de copa de soldadura y a algunos tamaños de cables muy pequeños, no a un engarzado adecuado.
¿Cómo puedo saber si un engarzado es bueno?
Mida la altura de engarce en el cilindro del alambre, confirme que se asienta dentro de la tolerancia de la herramienta, luego verifique la boca acampanada, el soporte de aislamiento y los hilos cortados. Termine con una prueba de extracción en el valor indicado en la hoja de datos del terminal. Los tres controles juntos, no uno solo.
¿Puede una herramienta de engarzado funcionar con cada tipo de terminal?
No. Las matrices se adaptan al tamaño y estilo del cilindro y al rango de alambre. Una herramienta de trinquete puede cubrir una variedad de terminales aislados, pero usarla en una familia de cilindros diferente produce uniones que parecen cerradas y aun así no pasan las pruebas.
Pensamientos finales
La mayoría de los problemas de engarzado son problemas de especificación que aparecen más tarde como problemas de producción. Fije la clase de alambre, el cilindro, el revestimiento y las herramientas como una sola decisión, luego verifique la unión con medidas en lugar de con apariencia. Este enfoque cuesta unas pocas horas en la etapa de dibujo y ahorra lotes de producción completos en la estación de engarzado.
Ganchos para cortinas para autocaravanas: opciones metálicas, instalación y fabricación personalizada
Una guía completa del kit de instalación del fregadero para caravanas: piezas, ajustes y fugas
productos relacionados
Enviar una consulta
¡No dudes en contactarnos cuando nos necesites!
Ya sea que desee convertirse en nuestro socio o necesite nuestra orientación profesional o apoyo en la selección de productos y soluciones de problemas, nuestros expertos siempre están listos para ayudar en un plazo de 12 horas en todo el mundo.
Contáctenos
Teléfono:+86 139-5824-9488
FAX :+86 574-86150176
Correo electrónico: [email protected] [email protected]
Dirección: Unidad 2, Edificio 19, Parque Zhichuangzhizao, Zona Industrial Chengdong, Xiangshan, Ningbo,315705, Zhejiang, China
categoria de producto
Móvil
Derechos de autor © Ningbo Dasheng Metal Products Co., LTD.
