英语
 中文简体
Inicio / Noticias / Noticias de la Industria / bisagras de liberación rápida: aplicaciones, criterios de selección y orientación práctica
Noticias de la Industria
Oct 29,2026
bisagras de liberación rápida: aplicaciones, criterios de selección y orientación práctica
Contenido
- 1 Haga coincidir el mecanismo de liberación con el recuento de ciclos
- 2 Donde fallan primero las bisagras de liberación rápida
- 3 Opciones de materiales y espesores que sobreviven al servicio
- 4 Tolerancias que deciden si el pasador se une
- 5 Detalles de diseño que mantienen bajos los costos de herramientas
- 6 Recubrimiento, enchapado y espacio entre nudillos
- 7 Una lista de verificación de compra de piezas de bisagra personalizadas
- 8 Dónde encaja un proveedor de estampado y doblado
La puerta de un armario de una autocaravana empieza a hacer ruido al cabo de unos miles de kilómetros. El pestillo de una puerta para ganado se afloja en una semana. Un panel de acceso en una protección de máquina ya no se cerrará al ras. En la mayoría de estos casos, el pasador de la bisagra no es el culpable. La verdadera causa es que se seleccionó una bisagra de liberación rápida solo por conveniencia, sin verificar qué tienen que tener el pasador, la palanca y el soporte para sobrevivir en servicio.
La respuesta corta: las bisagras de liberación rápida permanecen apretadas solo cuando el mecanismo de liberación, el grado del material y las tolerancias de flexión se especifican juntas. Alinee esos tres y la pieza podrá funcionar durante cientos de miles de ciclos. Si se equivocan, ningún ajuste ayudará, porque la holgura está incorporada en la geometría desde la primera tirada de estampado.
Haga coincidir el mecanismo de liberación con el recuento de ciclos
No existe un diseño universal de liberación rápida. Cada mecanismo intercambia velocidad de operación con fuerza de sujeción, costo y sensibilidad de tolerancia, y la elección correcta depende de la frecuencia con la que se abre la junta y de cuánta carga soporta mientras está cerrada.
- Tire del pasador o del pasador de horquilla con un clip de retención. El costo más bajo y el más fácil de reemplazar, pero el pasador se pierde y la junta suena una vez que el orificio se desgasta. Funciona por debajo de aproximadamente 5000 ciclos de apertura y cierre.
- Pasador de retención con resorte. Operación con una sola mano, buena para protecciones de máquinas y paneles de servicio. Necesita un bolsillo de resorte controlado y un pasador endurecido; de lo contrario, la bola de retención marca el orificio y el pasador comienza a arrastrarse.
- Sobre la palanca central. La mayor fuerza de sujeción y la mejor opción cuando se debe comprimir una junta. También es el más sensible a la tolerancia, porque la palanca sólo se bloquea cuando la geometría del pivote cae dentro de una banda estrecha.
- Levante o deje caer sobre los nudillos. Dos medias bisagras que se separan al levantar la puerta. Barato y rápido, pero suena a menos que un casquillo de nailon o bronce controle el juego radial.
- Tornillo de mariposa o perilla manual sin herramientas. Es el más lento de operar, más indulgente con la tolerancia y, a menudo, la respuesta correcta para piezas que se abren varias veces al año.
Como regla general, cite el recuento de ciclos en el dibujo en lugar del nombre del mecanismo. Un proveedor que sabe que la junta se abrirá 200.000 veces especificará un pasador endurecido y un orificio más estrecho sin que se lo pidan.
Donde fallan primero las bisagras de liberación rápida
Los retornos de campo tienden a agruparse alrededor de cinco puntos, y cuatro de ellos se establecen en la etapa de dibujo en lugar de en la etapa de ensamblaje.
- Holgura entre pasador y orificio. Por encima de aproximadamente 0,3 mm, la articulación suena audiblemente antes de desgastarse. Para un funcionamiento silencioso, apunte a 0,05 a 0,10 mm; para pasadores operados manualmente en ambientes sucios, 0,10 a 0,20 mm es un compromiso razonable.
- Distorsión del agujero cerca de la curva. Un orificio para alfiler colocado demasiado cerca de la línea de plegado se estira hasta formar un óvalo durante el proceso de formación y el alfiler se une desde el primer día.
- Deriva del ángulo de curvatura. La planitud de la hoja de 0,3 mm por 100 mm es normal para trabajos de plegadora; las palancas demasiado centradas a menudo necesitan 0,2 mm o más, o el pestillo no se cierra o se cierra con demasiada facilidad.
- Recubrimiento acumulado en los nudillos. Una capa de polvo de 70 micras añade 0,14 mm a lo largo de una junta y puede agarrar una bisagra que estaba libre antes de pintar.
- Par galvánico entre hoja y pasador. Una hoja de acero inoxidable con un pasador galvanizado se oxida en el orificio en condiciones de humedad o lavado, y el óxido mismo se convierte en residuos de desgaste.
Opciones de materiales y espesores que sobreviven al servicio
Las hojas de las bisagras suelen tener un espesor de 1,2 mm a 4,0 mm. Las secciones más delgadas ahorran peso y costo, pero reducen la rigidez que mantiene la articulación redonda bajo carga, razón por la cual las bisagras delgadas de acero inoxidable a menudo se sienten sueltas mucho antes de parecer desgastadas.
| Material de la hoja | Espesor habitual | Pasador y mecanismo | Restricción práctica |
|---|---|---|---|
| Acero bajo en carbono laminado en frío | 1,5 a 3,0 milímetros | Pasador de acero cincado | El costo más bajo, pero la calidad del revestimiento decide la vida útil frente a la corrosión. |
| Acero recubierto de zinc | 1,5 a 2,5 mm | Pasador cincado o inoxidable | El espesor del recubrimiento debe tenerse en cuenta en el espacio entre los nudillos. |
| acero inoxidable 304 | 1,2 a 3,0 mm | 304 pines, grado correspondiente | Mayor recuperación elástica, por lo que mayor radio de curvatura y mayor tonelaje de prensa |
| 5052 aluminio | 2,0 a 4,0 mm | Pasador inoxidable con antiagarrotamiento | Resistente a la luz y a la corrosión, pero con riesgo de irritación en el orificio. |
Para uso en lavado, marino o en exteriores, el 304 cubre la mayoría de los casos y el 316 vale la prima cuando hay cloruros presentes. Si la hoja es de acero, el pasador debe seguir siendo inoxidable o de un grado chapado con un peso de recubrimiento específico, porque un pasador barato es la forma más rápida de convertir una buena bisagra en una corroída.
Tolerancias que deciden si el pasador se une
Dos dimensiones causan la mayoría de las disputas entre el dibujo y la pieza terminada. La primera es la posición del agujero en relación con el doblez. Mantenga el centro del orificio al menos 2,5 veces el espesor del material más el radio de curvatura interior alejado de la línea de curvatura. Cualquier cosa más cercana provocará la formación del óvalo, y ningún argumento de inspección cambia esa física.
El segundo es el espacio entre los nudillos. Deje de 0,2 a 0,3 mm de juego axial por junta en las piezas que se van a pintar y de 0,10 mm en juntas de metal desnudo que no deben traquetear. El radio de curvatura interior mínimo es aproximadamente un espesor de material para acero dulce y un espesor y medio para acero inoxidable 304 recocido; Los radios más estrechos corren el riesgo de agrietarse en el nudillo, donde el material ya se ha trabajado más duro.
También ayuda decir cómo se medirá la planitud. Una indicación de planitud de 0,3 mm en una hoja de 150 mm significa cosas muy diferentes en una placa de superficie y en un soporte de producción, y la diferencia se manifiesta en una puerta que se cierra en el banco y no en el vehículo.
Detalles de diseño que mantienen bajos los costos de herramientas
La mayoría de las bisagras de liberación rápida se pueden fabricar como una hoja estampada con dos curvas más un pasador y un resorte comprados. Cuando el diseño deriva hacia una pieza soldada de cinco piezas con un saliente mecanizado, el costo unitario generalmente aumenta entre un 40 y un 70 por ciento y el tiempo de entrega se duplica, sin ninguna ganancia en función.
Tres hábitos reducen los costos en la etapa de herramientas. Forme el nudillo a partir de la hoja en lugar de soldar un tubo. Utilice el mismo diámetro de orificio para el pasador y los tornillos de montaje de modo que un tamaño de taladro o punzón cubra ambos. Y mantenga las operaciones secundarias alejadas de las superficies de desgaste, ya que el desbarbado y el giro después del enchapado o revestimiento eliminarán exactamente la capa por la que se pagó.
El volumen decide el proceso. Por encima de aproximadamente 50.000 piezas al año, una matriz progresiva se amortiza rápidamente. Por debajo de 5000 piezas, el corte por láser más el doblado con plegadora con un dispositivo simple casi siempre es más barato, especialmente para bisagras con más de una longitud de nudillo. Un proveedor que opere ambas rutas puede cotizar el crossover honestamente en lugar de enviar cada trabajo a un molde.
Recubrimiento, enchapado y espacio entre nudillos
El galvanizado de 8 a 12 micrones con pasivación trivalente es el estándar para las bisagras de acero para interiores, y la resistencia a la niebla salina de 96 a 240 horas es realista según la clase especificada. El recubrimiento en polvo de 60 a 90 micrones brinda mejor resistencia al impacto y a los rayos UV, pero debe enmascararse en el nudillo o las piezas deben diseñarse teniendo en cuenta el espesor adicional.
Las piezas de acero inoxidable aún necesitan pasivación después de girarlas, ya que el hierro libre incrustado de las herramientas aparece como manchas de óxido al cabo de unas semanas al aire libre. Cualquiera que sea el acabado elegido, indique claramente qué superficies son superficies de desgaste y deben permanecer sin recubrir.
Una lista de verificación de compra de piezas de bisagra personalizadas
Envíe estos puntos con el dibujo y la mayor parte del ida y vuelta desaparecerá antes de que se corte la primera muestra.
- Recuento de ciclos y carga típica, no solo el tipo de mecanismo.
- Rango de juego entre pasador y orificio y acabado de la superficie del orificio.
- Cuales superficies deben permanecer libres de revestimiento o enchapado.
- Planitud y separación de nudillos, con el método de medición nombrado.
- Requisito de corrosión expresado en horas de niebla salina.
- Cantidad de muestra que incluye de 500 a 1000 ciclos de apertura y cierre antes de la aprobación.
- Informe de inspección del primer artículo que cubre la posición del orificio, el ángulo de curvatura y la separación de los nudillos.
En este punto suelen surgir preguntas materiales y una breve referencia sobre cómo elegir materiales para piezas de estampado de metal Cubre la lógica de selección de grados que se encuentra detrás de la tabla de arriba.
Dónde encaja un proveedor de estampado y doblado
Las bisagras de liberación rápida encajan perfectamente en la familia de conformado de chapa metálica: corte, perforación, flexión, a veces un dibujo superficial para el nudillo y luego enchapado o recubierto. Ningbo Dasheng Metal Products gestiona toda esa cadena internamente, con prensas de 4T a 1000T, capacidad de estampado de hasta 1300 x 1000 mm y 20 mm de espesor de material, embutición profunda de hasta 450 mm de profundidad y 1000 mm de diámetro, además de un taller de herramientas interno y certificación ISO 9001:2015.
Para las hojas de bisagra, eso significa que un proveedor puede cotizar el espacio en blanco, las curvas, la formación del nudillo y el acabado, y mantener el espacio del nudillo en la misma revisión del dibujo en todo momento. Las piezas construidas según dibujo o muestra son el modo de trabajo normal.
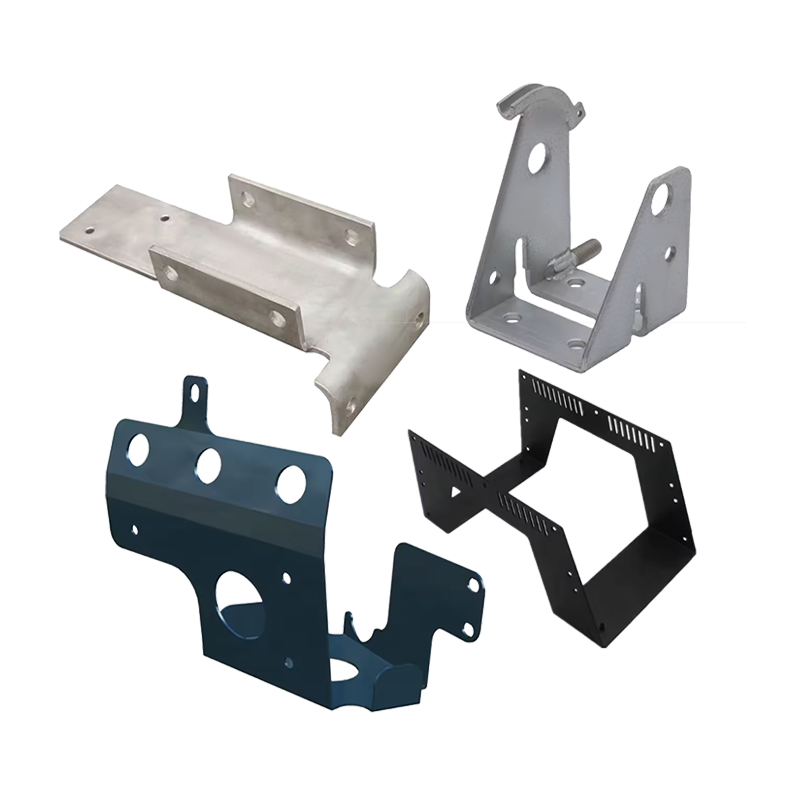
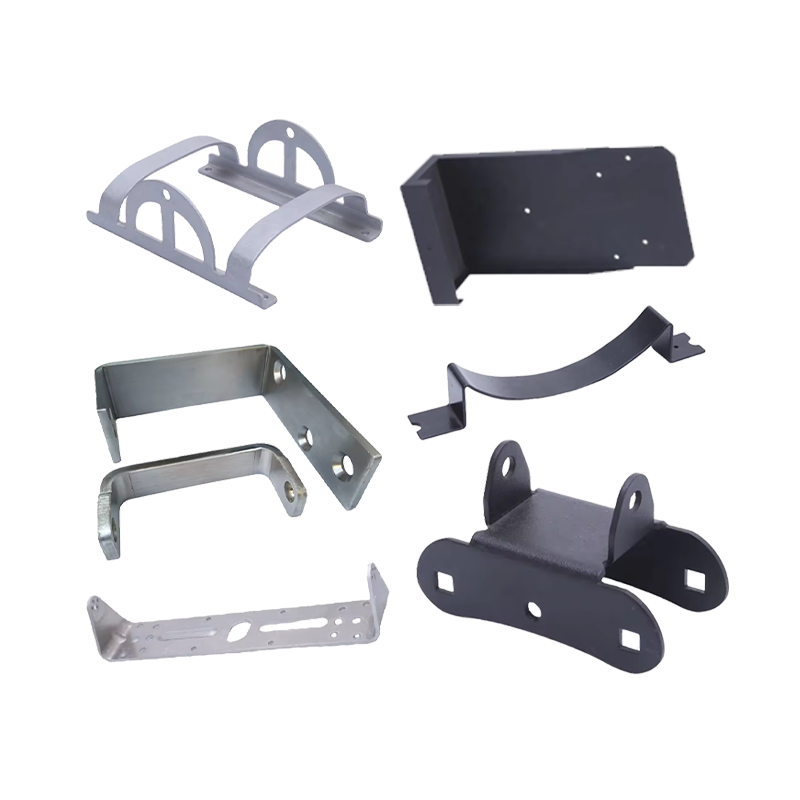 Fabricación de chapa metálica personalizada y piezas metálicas estampadas Proporciona fabricación de chapa metálica a medida, incluyendo plegado, corte por láser y estampado de hojas de bisagra y bolsillos estampados, con acabados según plano. Ver producto →
Cuando el diseño necesita una hoja más pesada o una cavidad estampada para un resorte de retención, el mismo taller realiza trabajos de estampado de alta precisión con herramientas desarrolladas internamente, lo que acorta el vínculo entre una tolerancia que no se mantiene y una corrección del troquel.
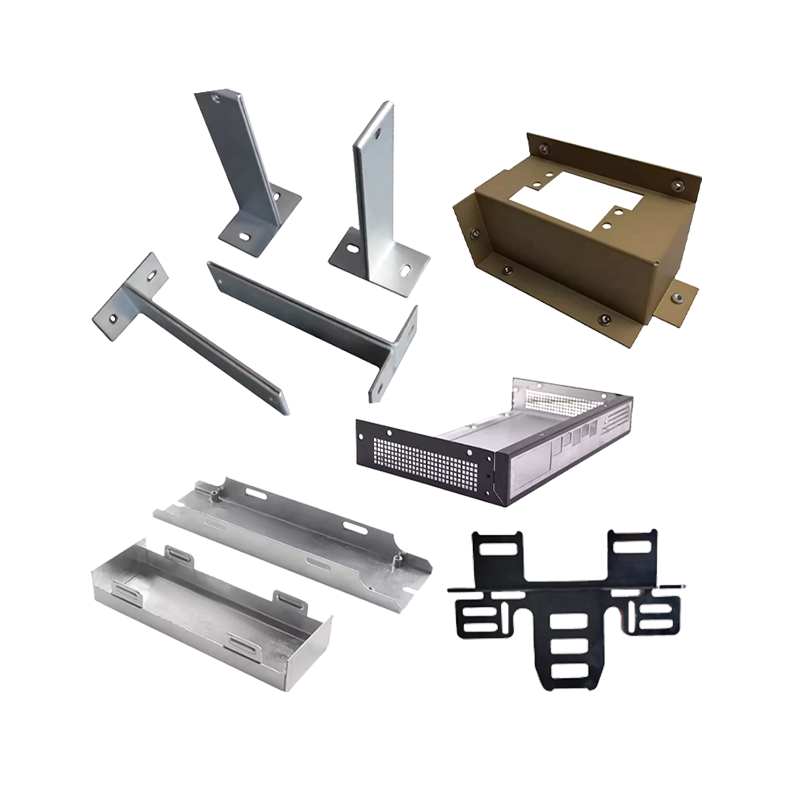
 Estampado de metales y procesamiento de componentes de alta precisión Componentes estampados personalizados con desarrollo de herramientas, prensas de hasta 1000T, plegado, soldadura y acabado para piezas de bisagras y equipos para exteriores. Ver producto →
Las bisagras pintadas y las bisagras para equipos de exterior suelen necesitar doblarse, soldarse y aplicarse recubrimiento en polvo en un solo proceso, que también se realiza bajo el mismo techo.
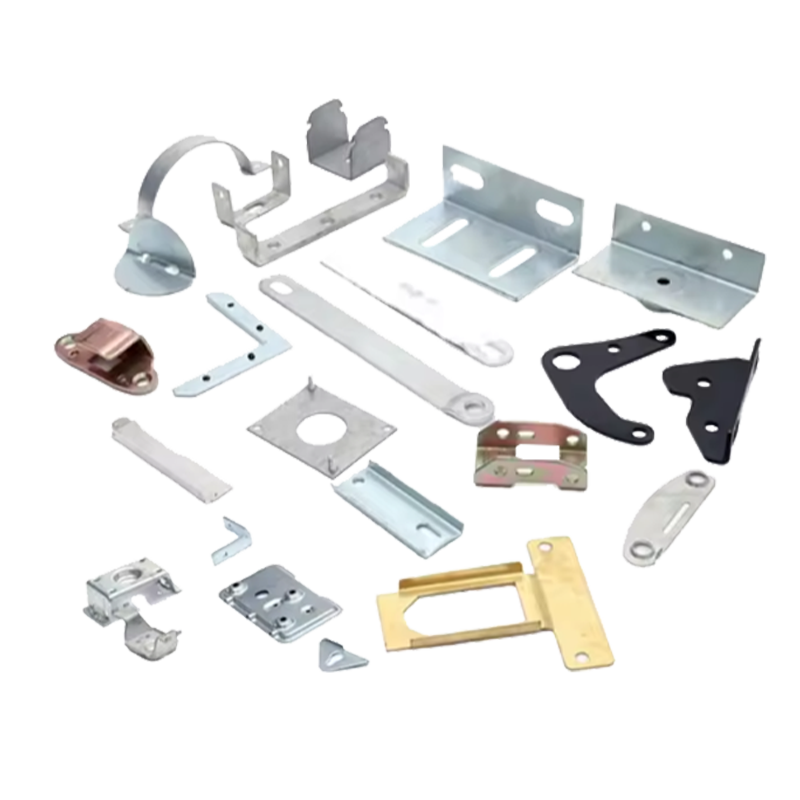
 Doblado, estampado y recubrimiento en polvo de metales personalizados Doblado, punzonado y estampado de chapa a medida con recubrimiento en polvo para bisagras pintadas, marcos soldados y carcasas de precisión. Ver producto →
Más información sobre el lado del conformado, incluido el doblado, el corte por láser y los marcos soldados, se encuentra en piezas dobladas personalizadas .
Una bisagra de liberación rápida es una pieza pequeña con un trabajo inusualmente apretado: tiene que ubicarse, sujetarse, soltarse manualmente y seguir haciendo las tres cosas después de miles de ciclos. La especificación que hace que esto suceda no es complicada, pero debe escribirse, cubriendo el espacio libre en el pasador, la distancia del orificio desde la curva, el espacio entre los nudillos antes del recubrimiento y el par de materiales para el pasador. Los dibujos que indican esos cuatro valores, junto con el recuento de ciclos y las horas de corrosión, generalmente pasan de la muestra a la producción sin la tercera ronda de cambios de herramientas que devora el cronograma.
Fregadero para vehículos recreativos con tapa: cubiertas de vidrio, ajuste de recortes y consejos de abastecimiento para construcciones de camionetas
Soporte de montaje para TV para autocaravanas: diseño, materiales y abastecimiento de OEM personalizado
productos relacionados
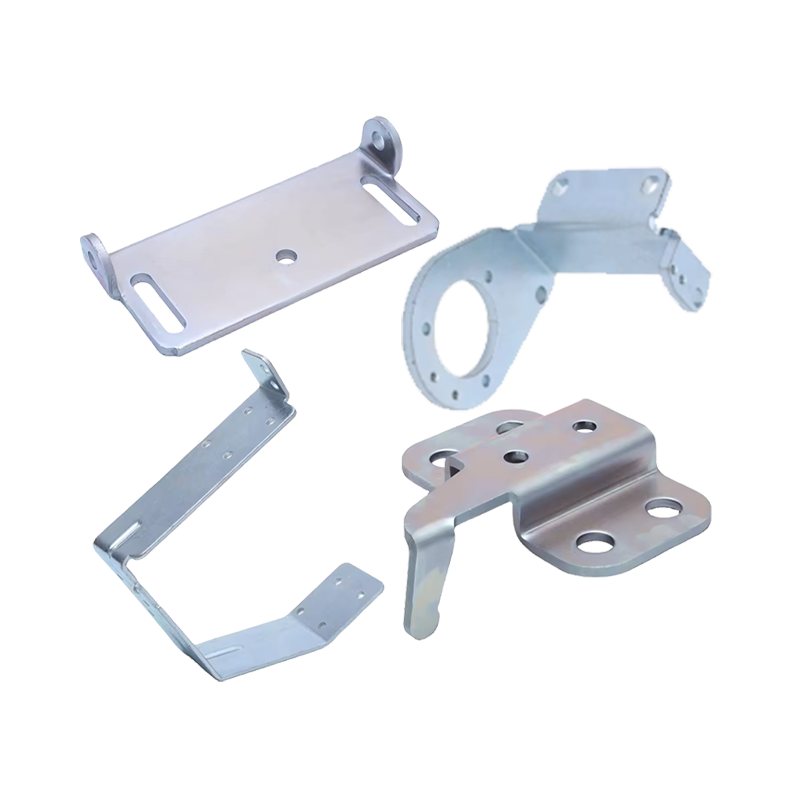
Enviar una consulta
¡No dudes en contactarnos cuando nos necesites!
Ya sea que desee convertirse en nuestro socio o necesite nuestra orientación profesional o apoyo en la selección de productos y soluciones de problemas, nuestros expertos siempre están listos para ayudar en un plazo de 12 horas en todo el mundo.
Contáctenos
Teléfono: +86 18157484296
FAX: +86 574-86150176
Correo electrónico: [email protected]
Dirección: Unidad 2, Edificio 19, Parque Zhichuangzhizao, Zona Industrial Chengdong, Xiangshan, Ningbo,315705, Zhejiang, China
categoria de producto
Móvil